三梁四柱模压液压机如何在金属支架与安装板压制中兼顾成型力与脱模稳定性?当零件带有深凸台或凹槽时,滑块行程不足或顶出力不够会导致脱模卡滞。100吨主缸配合600行程,为异形板件模压提供了成型空间。
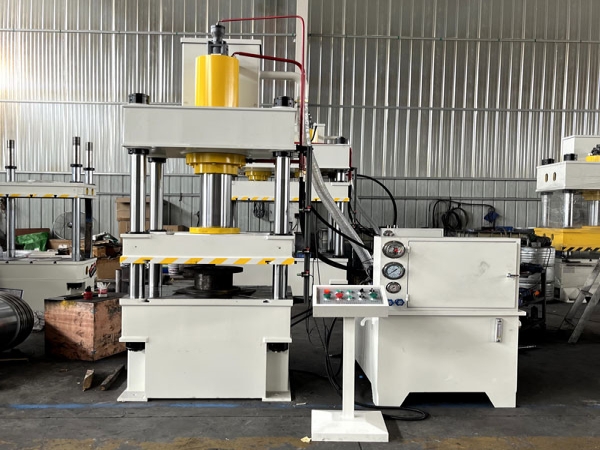
该设备台面750x700,可安装相应专用模具。下顶缸20T提供200行程的顶出力,三梁四柱结构保持滑块平行闭合,有助于提升连接片与固定支架的尺寸一致性。

三梁四柱模压液压机的应用场景集中在金属支架、安装板与连接件模压成型
金属安装板在压制深凸台时,需要主缸提供持续压力并保证足够的行程深度。100吨主缸出力配合600行程,允许凸台结构一次压制到位。下顶缸20T在成型结束后提供200行程的顶出动作,帮助凹槽零件脱离模具,减少脱模阻力。
机械设备固定支架的压形通常伴随压筋或局部整形。台面750x700为支架模具提供安装基础,四柱导向使滑块在加压时保持平行。操作者可根据支架的回弹情况,调整下顶缸的反顶压力,控制压筋深度。
金属连接片的压形与整形要求板面平整、边缘无翘曲。三梁四柱机身在压制时抑制滑块偏斜,7.5kw电机与hY40y泵提供稳定流量,满足保压阶段的压力维持需求。
异形板件在专用模具压制下需要控制材料流动。开口700为模具闭合预留高度空间,下顶缸可连接压边装置,防止板料在成型过程中起皱或局部拉裂。
四柱导向在偏载压制时会产生侧向力,带深腔模具需定期检查导柱润滑与滑块平行度,避免单边磨损。
本机不适合精密电子零件的高速连续冲压,也不是厚板深拉伸的最优选择;当工艺需要可编程速度曲线或更高节能要求时,更适合评估伺服液压机。
金属支架成型液压机的行业应用面向机械制造、钣金加工与五金冲压
- 机械设备制造:固定支架和安装底板需要通过模压成型压出加强筋或凸台,设备需提供稳定的压制力与脱模力。
- 钣金结构件加工:金属连接片和异形板件需要通过专用模具压形与整形,设备需具备较大台面和行程以适应不同模具。
- 五金冲压成型:带深凹槽的安装板在成型后需要平稳顶出,下顶缸的行程和吨位直接影响脱模效率与零件表面质量。
安装板压形液压机的核心特点围绕主缸出力、下顶缸配置与四柱导向
- 深凸台安装板压制场景下,100吨主缸提供成型压力,600行程允许凸台深度较大的结构一次成型。下顶缸20T提供顶出动作,避免深腔零件因摩擦卡死。
- 固定支架压形场景中,台面750x700容纳支架模具轮廓,开口700为模具闭合预留空间。四柱导向保持滑块平行,确保支架各部位压筋深度一致。
- 连接片整形场景中,三梁四柱机身具有较高刚性,抑制加压时机架变形。7.5kw电机与hY40y泵提供持续流量,满足保压整形阶段的压力维持。
- 异形板件压制场景中,下顶缸可作为压边圈动力源,控制材料流动。开口700与行程600的组合为复杂模具的安装与动作提供空间余量。
从开口700与行程600的组合来看,模具最大闭合高度受到限制,但600的长行程允许成型较深的压凸结构。结合台面750x700,模具轮廓尺寸需控制在有效安装范围内,采购时应根据零件图纸核算模具闭合高度与顶出行程。
100吨三梁四柱液压机技术参数覆盖主缸、下顶缸、行程与动力配置
| 产品名称 | 100吨三梁四柱液压机 |
|---|---|
| 公称力 | 100吨 |
| 开口 | 700 |
| 行程 | 600 |
| 台面 | 750x700 |
| 下顶缸吨位 | 20T |
| 下顶缸行程 | 200 |
| 电机功率 | 7.5kw |
| 液压泵 | hY40y |
适用材料取决于成型工艺与零件图纸,具体材质牌号需结合实际零件、板厚及成型温度评估
标准配置与核心元件品牌按本型号给定配置列出
以下配置按本型号数据列出,用于采购时核对设备基础构成。
- 机身结构:三梁四柱结构,提供高刚性与四柱导向。
- 主缸配置:100吨主缸,提供核心压制力。
- 下顶缸:20T下顶缸,行程200,用于脱模或压边。
- 电机:7.5kw,作为液压系统动力源。
- 液压泵:hY40y,提供系统所需液压油流量。
常见问题围绕三梁四柱模压液压机的选型、脱模能力与模具匹配展开
100吨三梁四柱液压机适合异形板件模压吗?
适合金属支架、安装板和连接件的模压成型。100吨主缸提供压制力,台面750x700可安装相应模具。若异形板件带有深凸台,需核算600行程是否满足成型深度,并确认下顶缸能否提供足够脱模力。
下顶缸20T能满足哪些脱模需求?
20T下顶缸配合200行程,适合中等深度凸台或凹槽零件的顶出脱模。也可在压形工艺中作为压边圈动力源,控制材料流动。若零件脱模阻力较大,需结合材质和板厚重新评估顶出力。
台面750x700对模具尺寸有什么限制?
模具外形尺寸需控制在750x700台面范围内,并预留压板槽和螺栓固定空间。同时需确认模具闭合高度与开口700、行程600匹配,避免滑块到达下死点时模具无法完全闭合。
选型时如何评估模具闭合高度?
模具闭合高度需小于开口700与行程600的差值,并预留安全余量。若使用垫板或快速换模装置,还需扣除相应高度。建议提供模具图纸,以便核对设备行程与顶出机构是否匹配。