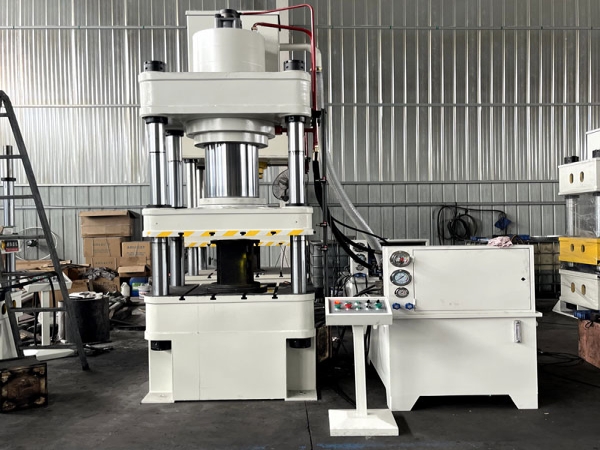
315吨单缸四柱液压机在压制中等深度零件时出力充足,但铸件机身的弹性变形特性与焊接机身不同,选型时需要单独核算机架刚性对成型精度的影响。该设备配备315吨单缸与63T下顶缸,开口1000与行程600为高大模具和深腔成型提供了充足的空间余量。
设备采用铸件机身,三梁四柱结构确保滑块在加压过程中保持平行闭合。800x800的工作台面可安装相应轮廓的成型模具,单缸设计使压力传递路径短,有助于提升金属压制过程的稳定性和零件尺寸一致性。

315吨单缸四柱液压机的核心特点围绕单缸结构、铸件机身与下顶缸配置
315吨单缸设计使主缸活塞直接驱动滑块,液压回路简洁,压力传递路径短。单缸在中心载荷下压力分布集中,适合对称压制工艺,有助于减少多缸同步误差带来的滑块倾斜风险,提升压制过程的稳定性和零件尺寸精度。
机身采用铸件制造,铸铁材料具有良好的减震性和耐磨性。在315吨满载压制时,铸件机身能有效吸收液压冲击和振动,保持模具闭合稳定,有助于提升成型零件的表面质量和尺寸一致性,减少因机架振动导致的成型缺陷。
63吨下顶缸提供300行程的顶出力,与315吨主缸形成约1:5的比例。在压制完成后,下顶缸施加向上脱模力,克服零件与模腔的摩擦阻力,降低深腔零件脱模卡滞和表面拉伤风险,保障连续生产的节拍稳定。
开口高度1000为高大模具安装提供空间,行程600允许滑块深入模腔完成压制。两者组合界定模具闭合高度范围,便于操作者进行模具更换和工件取放,同时为不同深度的成型工艺提供调整余量。
315吨单缸四柱液压机的工程解析与选型要点
315吨单缸结构的公称力决定了设备能克服的最大材料变形抗力。液压系统通过HY63Y泵输出稳定流量,将机械能转化为液压能并作用于单缸活塞,产生足够的压制力使金属坯料发生塑性变形。单缸设计使压力传递路径短,响应直接,有助于保证成型零件的致密度和尺寸精度,避免因多缸同步偏差导致的压力分布不均。
铸件机身的材料特性决定了机架在满载下的动态响应。铸铁的弹性模量和阻尼特性使其在315吨压制力作用下能吸收部分振动能量,减少机架共振。这种减震特性有助于保持滑块平行度和模具闭合稳定性,降低成型后的回弹偏差,提升零件的几何精度和表面质量。
下顶缸63吨的配置与主缸315吨形成五分之一的比例关系。在液压回路中,下顶缸通过独立控制阀组实现与主缸的动作顺序控制。当主缸卸荷回程时,下顶缸同步顶出,这种液压联动原理确保了深腔零件在脱模瞬间受力均匀,有效防止了零件因单边受力而发生的顶歪或开裂现象,提升了脱模过程的可靠性。
从开口1000与行程600的组合来看,模具最大闭合高度约400,结合台面800x800,界定模具平面轮廓安装范围。下顶缸63T与主缸315T比例为1:5,行程300,适合中等深度腔体脱模,采购时需根据零件图纸严格核算模具闭合高度与顶出行程。
铸件机身与焊接机身的刚性特性不同,选型时需单独核算机架弹性变形对滑块平行度的影响,避免直接套用焊接机身参数。
本机不适合需要多缸同步的宽台面不对称压制,也不是长轴类零件校直的合适选择;当工艺需要更大台面或更高抗偏载能力时,更适合评估多缸四柱液压机或闭式框架液压机。
315吨三梁四柱单缸铸件液压机技术参数覆盖主缸、下顶缸、行程与动力配置
| 产品名称 | 315吨三梁四柱单缸铸件液压机 |
|---|---|
| 公称力 | 315吨 |
| 机身结构 | 单缸、铸件 |
| 工作台面 | 800x800 |
| 开口 | 1000 |
| 行程 | 600 |
| 下顶缸吨位 | 63T |
| 下顶缸行程 | 300 |
| 电机功率 | 15kw |
| 液压泵 | HY63Y |
标准配置与核心元件品牌按本型号给定配置列出
以下配置按本型号数据列出,用于采购时核对设备基础构成。
机身结构:三梁四柱单缸铸件机身,提供四柱导向与滑块平行度。
主缸:315吨单缸,提供核心压制力。
下顶缸:63T,行程300,用于脱模或反顶。
电机:15kw,作为液压系统动力源。
液压泵:HY63Y,提供系统所需液压油流量。
安装调试与维护要点
安装前需检查地基水平与地脚螺栓固定,铸件机身需避免局部应力集中,确保机身稳定,减少满载压制时的振动传递与机架位移。
调试时核对四柱导向间隙与滑块平行度,检查单缸密封件与导向带,确保液压系统无异常噪音与泄漏。
日常维护需保持油液清洁度,定期检查下顶缸300行程动作平稳性,防止密封件磨损导致顶出力下降。
长期停机后应空载运行数分钟,确认主缸与下顶缸动作正常后再加载,防止密封件干摩擦与液压冲击。
常见问题围绕315吨单缸四柱液压机的结构特性、机身刚性与模具匹配展开
单缸四柱液压机与多缸结构在压制稳定性上有什么区别?
单缸结构压力传递路径短,在中心载荷下压力分布集中,适合对称压制工艺。多缸结构在宽台面或不对称压制时能提供更均匀的压力分布,但需解决同步控制问题。选择时需根据工件投影面积和载荷分布评估。
铸件机身和焊接机身在315吨工况下如何选择?
铸件机身采用铸铁制造,具有良好的减震性和耐磨性,能吸收液压冲击和振动。焊接机身采用钢板焊接,结构刚性较高,抗拉强度好。选择时主要看工艺对机架减震性和成型精度的具体要求,铸件机身适合对振动敏感的成型工艺。
开口1000和行程600对模具闭合高度有什么限制?
模具闭合高度需小于开口1000与行程600的差值(约400),并预留安全余量。模具平面轮廓需控制在800x800台面范围内。若使用垫板或快速换模装置,还需扣除相应高度,建议提供模具图纸以便精确核对。
下顶缸63T与主缸315T的比例是否适合深腔脱模?
63T下顶缸与315T主缸形成约1:5的比例,行程300,适合中等深度腔体或带有一定脱模斜度的零件顶出。若零件脱模阻力较大或带有深倒扣结构,需结合材质、板厚和模具表面处理情况重新评估顶出力,必要时可调整液压系统压力或优化模具脱模结构。