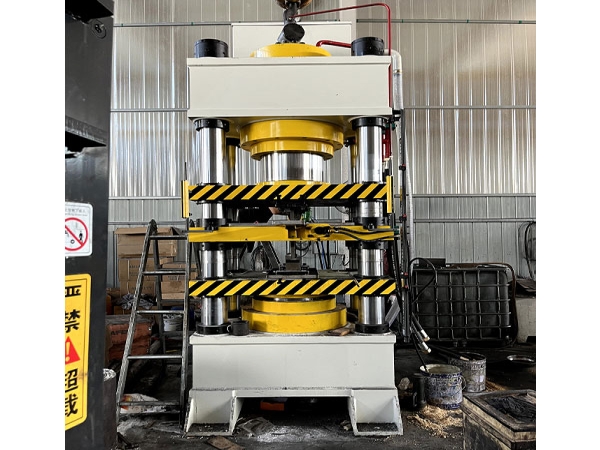
很多人认为粉末成型只需单向加压即可,但单向压制会导致坯体上下密度不均,烧结后容易分层开裂。1000吨五梁四柱液压机采用上缸500吨与下缸500吨双向压制,在粉末成型中实现上下同步加压,有助于提升坯体密度均匀性。
设备工作台面900x900mm,开口600mm,行程400mm,配备双伺服电机37kw+45kw与1008L油箱。五梁四柱结构通过增加中间横梁提升整体刚性,为粉末成型的多段加压与脱模动作提供稳定的导向支撑。

1000吨五梁四柱液压机的核心特点围绕双向压制、双伺服驱动与五梁刚性
上缸500吨与下缸500吨组成双向压制系统,在粉末成型时上下缸同步或按程序顺序对粉末坯体施加压力。与单向压制相比,双向压制使压力从坯体两端向中心传递,减少因粉末颗粒间摩擦导致的压力衰减,有助于提升坯体整体密度均匀性,降低烧结后的分层和变形风险。
双伺服电机37kw与45kw分别驱动上缸与下缸的液压泵,实现按需供油。粉末成型工艺通常需要多段加压、排气和保压,伺服电机可根据程序设定在低压快速阶段降低转速,在高压保压阶段维持精确输出,减少溢流损耗和油液发热,有助于保持成型压力曲线的可重复性。
五梁四柱结构在传统三梁四柱基础上增加中间横梁,提升机身整体刚性与抗偏载能力。粉末成型时模具内粉末对型腔壁产生侧向压力,五梁结构通过更多承载点分散应力,保持滑块在压制过程中的平行度,有助于减少模具导柱磨损并延长模具寿命。
1008L油箱为双伺服液压系统提供充足的油液储备与散热面积。粉末成型通常为连续循环作业,油液在反复加压与卸荷中产生热量,大容量油箱配合自然或强制散热,有助于维持油液粘度稳定,防止因油温过高导致的压力波动和密封件老化。
1000吨五梁四柱液压机的可选配置与工程解析
配置选项:双伺服电机37kw+45kw。技术原理:伺服电机根据负载需求调整转速与输出流量,在粉末成型的低压加料、中压排气、高压压制和保压阶段分别匹配不同功率输出。适配价值:相比传统异步电机持续运转,伺服驱动在多段粉末压制工艺中减少无用功消耗,降低运行能耗与油液发热。
配置选项:油箱1008L。技术原理:大容量油箱提供油液循环缓冲与散热空间,配合双伺服系统的间歇供油特性,减少油液温升速率。适配价值:在粉末成型连续循环作业中,充足的油液储备有助于维持系统压力稳定,降低因油温过高导致的密封件老化与压力漂移风险。
非标需求:粉末成型要求坯体上下密度一致,避免烧结后分层。工程约束:单向压制时,压力从坯体顶部向下传递,粉末颗粒间摩擦导致底部压力衰减,密度低于顶部。解决方案:上缸500吨与下缸500吨双向压制,从两端同时或顺序加压,使压力分布更均匀,提升坯体整体密度一致性。
非标需求:粉末成型需要多段加压与精确排气,防止坯体内残留空气。工程约束:普通液压系统压力响应滞后,多段加压时压力曲线波动大。解决方案:双伺服电机配合程序控制,实现低压快速下行、中压排气、高压压制和保压的自动切换,压力曲线可存储与重复调用。
从开口600与行程400的组合来看,模具最大闭合高度约200。结合台面900x900,粉末模具的平面轮廓需控制在此范围内。采购时需根据粉末坯体的厚度、压缩比和模具结构核算闭合高度是否匹配,同时确认上下缸的同步精度满足双向压制需求。
粉末双向压制时需严格同步上下缸位置与压力,防止坯体密度梯度导致烧结变形,建议定期校准伺服电机的位置反馈。
本机不适合金属板材深拉伸或长行程冲压成型;当工艺需要大行程拉伸或板料成型时,更适合评估深拉伸液压机或机械压力机。
1000吨五梁四柱液压机技术参数覆盖双向缸、行程、开口与伺服配置
| 产品名称 | 1000吨五梁四柱液压机 |
|---|---|
| 公称力 | 1000吨 |
| 上缸 | 500吨 |
| 下缸 | 500吨 |
| 工作台面 | 900x900mm |
| 开口 | 600mm |
| 行程 | 400mm |
| 电机 | 双伺服37kw+45kw |
| 油箱 | 1008L |
| 用途 | 粉末成型 |
标准配置与核心元件品牌按本型号给定配置列出
以下配置按本型号数据列出,用于采购时核对设备基础构成。
机身结构:五梁四柱结构,提供整体刚性与双向压制导向。
上缸:500吨上缸,提供上部压制力。
下缸:500吨下缸,提供下部压制力与脱模动作。
电机:双伺服电机37kw+45kw,分别驱动上下缸液压泵。
油箱:1008L容量,提供油液储备与散热。
安装调试与维护要点
安装前需检查地基水平与地脚螺栓固定,五梁四柱机身需确保各横梁与立柱的装配精度,防止压制时产生偏载。
调试时核对上缸与下缸的同步精度,检查双伺服电机的压力与位置反馈,确保双向压制时上下缸动作一致。
日常维护需保持1008L油箱的油液清洁度,定期检查伺服电机散热与油箱油位,防止油温过高影响压力稳定。
长期停机后应空载运行数分钟,确认上下缸与伺服系统动作正常后再加载,防止密封件干摩擦与液压冲击。
常见问题围绕1000吨五梁四柱液压机的双向压制、伺服节能与粉末选型展开
五梁四柱液压机和三梁四柱在粉末成型中有什么区别?
五梁四柱在三梁基础上增加中间横梁,提升机身整体刚性与抗偏载能力。粉末成型时模具内粉末对型腔壁产生侧向压力,五梁结构通过更多承载点分散应力,保持滑块平行度,有助于减少模具导柱磨损并提升坯体成型精度。
上缸500吨和下缸500吨双向压制对粉末坯体有什么好处?
单向压制时,压力从顶部向下传递,粉末颗粒间摩擦导致底部压力衰减,密度低于顶部。双向压制从两端同时或顺序加压,使压力分布更均匀,提升坯体整体密度一致性,降低烧结后的分层和变形风险。
双伺服电机37kw+45kw在粉末成型中如何节能?
伺服电机根据负载需求调整转速,在低压加料和排气阶段降低输出,在高压压制阶段精确供油。相比异步电机持续运转,伺服驱动减少溢流损耗和油液发热,降低运行能耗,同时保持压力曲线的可重复性。
采购粉末成型液压机需要提供哪些粉末特性参数?
需要提供粉末的材质、粒度分布、松装密度、目标坯体密度、成型比压以及预期节拍。若涉及双向压制,还需说明坯体厚度与压缩比,以便确认上下缸的同步精度和压力分配是否满足密度均匀性要求。