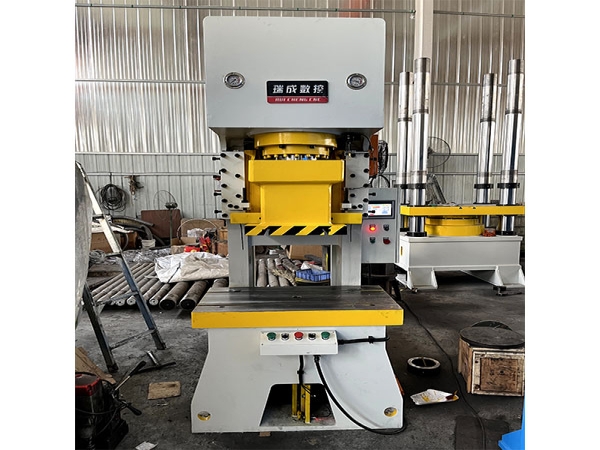
100吨液压冲床在连续冲孔或浅拉伸时,如何平衡冲压速度与油温控制?当设备高频次下压时,液压系统发热会导致压力波动和密封件老化。该设备配备风冷系统与10T下顶缸,开口460与行程200为薄板冲压模具提供了适配空间。
设备采用液压驱动,行程与压力可调,适合需要过载保护或厚板冲孔的工艺。960x530的工作台面可安装多工位或长条形冲压模具,有助于提升材料利用率与冲压节拍。

100吨液压冲床的核心特点围绕主缸出力、退料配置与散热系统
100吨主缸出力配合960x530工作台面,在金属薄板冲孔和落料时提供足够的剪切力。长条形台面适合安装多工位级进模或长条板件冲压模,有助于提升材料利用率和冲压节拍,减少边角料浪费。
10T下顶缸提供200行程的退料动作,在冲头回程时向上顶出废料或工件。对于带有弹性卸料板的模具,下顶缸能提供平稳的退料力,防止薄板零件在退料时发生变形或卡滞,保障连续生产的顺畅性。
风冷系统通过强制空气对流降低液压油温度,在连续冲压工况下减少油液粘度下降。这有助于保持系统压力稳定,延长密封件和液压泵的使用寿命,降低因油温过高导致的停机风险。
开口460与行程200的组合为冲压模具预留了闭合高度与操作空间。200的短行程允许滑块快速往复运动,提高冲压频次,而460的开口高度容纳常规厚度的冲压模具与垫板,便于操作者进行模具更换与工件取放。
100吨液压冲床的工程解析与选型要点
在评估100吨液压冲床的冲压能力时,100吨的公称力决定了设备能克服的最大材料剪切抗力。液压系统通过油泵输出流量,驱动主缸快速下行完成冲裁。与机械冲床的固定行程和高速连续冲压不同,液压冲床的行程和速度可调,适合需要过载保护或行程中随时停止的厚板冲孔与浅拉伸工艺。
下顶缸10T的配置与主缸100吨形成1:10的比例关系。在冲压回路中,下顶缸主要用于工件或废料的顶出退料。10T的退料力适合薄板冲裁和浅拉伸件的脱模,若零件退料阻力较大,需结合材质和板厚评估是否需增加打料杆或气动退料装置。
从开口460与行程200的组合来看,模具最大闭合高度约260。结合960x530的台面尺寸,模具的平面轮廓需控制在此范围内。采购时需根据冲压零件图纸核算模具闭合高度与退料行程。
液压冲床在连续高频冲压时,风冷系统的散热能力有限,若环境温度过高或节拍极快,需评估是否升级水冷或加大油箱容积。
本机不适合极高速度的薄板连续落料或精密电子零件的高频冲压;当工艺需要每分钟数百次的极高冲压频次时,更适合评估机械压力机。
100吨液压冲床技术参数覆盖主缸、下顶缸、行程与冷却配置
| 产品名称 | 100吨液压冲床 |
|---|---|
| 公称力 | 100吨 |
| 工作台面 | 960x530 |
| 开口 | 460 |
| 行程 | 200 |
| 下顶缸吨位 | 10T |
| 下顶缸行程 | 200 |
| 冷却方式 | 风冷 |
标准配置与核心元件品牌按本型号给定配置列出
以下配置按本型号数据列出,用于采购时核对设备基础构成。
- 机身结构:液压冲床专用机身,提供冲压所需的结构刚性。
- 主缸配置:100吨主缸,提供核心冲裁力。
- 下顶缸:10T下顶缸,行程200,用于工件或废料退料。
- 冷却系统:风冷装置,用于降低液压油温度。
安装调试与维护要点
- 安装前需检查地基水平与地脚螺栓固定,确保机身稳定,减少高频冲压时的振动传递与机架位移。
- 调试时核对滑块行程与下顶缸动作的互锁逻辑,确保冲头回程后再进行退料,防止模具干涉与损坏。
- 日常维护需定期清理风冷器散热翅片上的灰尘,保持通风良好,检查液压油清洁度与油位,防止油温过高。
- 长期停机后应空载运行数分钟,确认风冷风扇与液压系统正常后再加载,防止密封件干摩擦与液压冲击。
常见问题围绕100吨液压冲床的冲压特性、退料能力与模具匹配展开
100吨液压冲床和机械冲床有什么区别?
液压冲床的行程和压力可调,具备过载保护功能,适合厚板冲孔、浅拉伸或需要行程中停止的工艺。机械冲床具有固定行程和极高的冲压频次,适合薄板的高速连续落料。选择时需根据零件厚度、成型工艺和节拍需求评估。
下顶缸10T够用于哪些退料场景?
10T下顶缸配合200行程,适合薄板冲裁、浅拉伸件或带有弹性卸料板模具的退料。若零件脱模阻力较大或板厚较厚,需结合材质和模具结构重新评估退料力,必要时可增加打料杆或气动退料装置。
风冷系统在连续冲压时能控制油温吗?
风冷系统通过强制空气对流降低油温,适合中等频次或间歇性的连续冲压。若冲压频次极高或环境温度较高,风冷散热能力可能受限,需评估是否升级水冷系统或加大油箱容积以维持油温稳定。
采购这台设备需要提供哪些模具信息?
需要提供模具的闭合高度、外形尺寸、退料方式及所需退料力。模具平面轮廓需控制在960x530台面范围内,闭合高度需小于开口460与行程200的差值(约260),建议提供模具图纸以便精确核对。