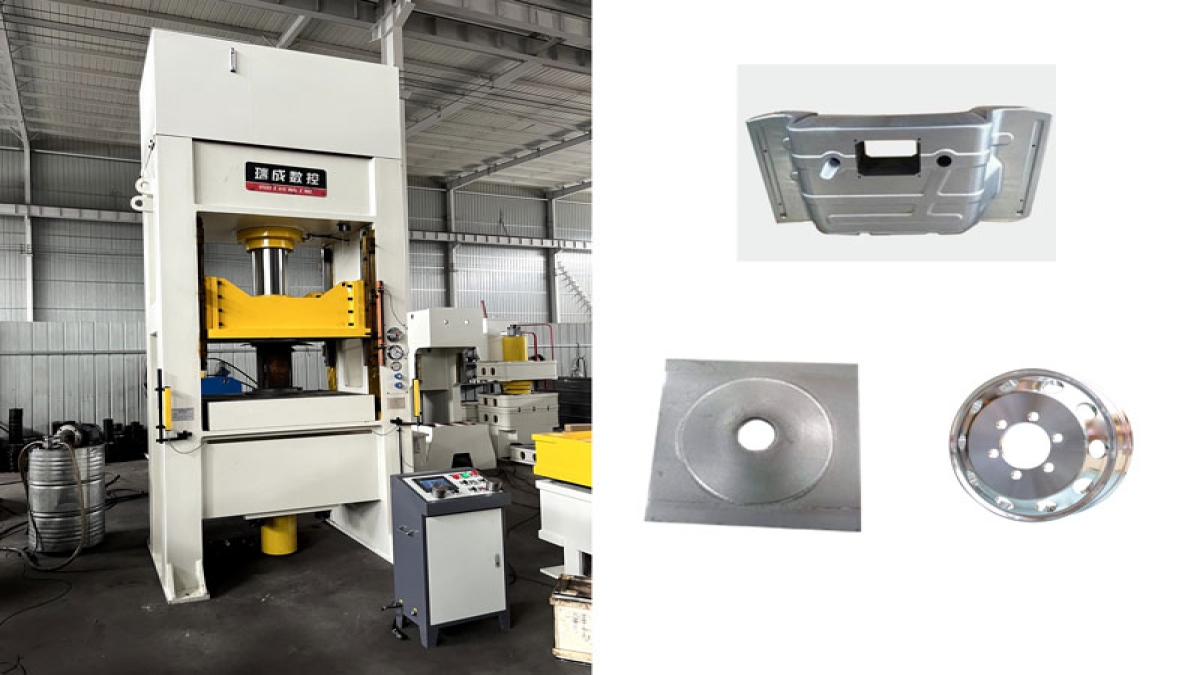
在处理大型或形状复杂的钣金件时,传统的四柱或闭式框架液压机常常让操作者面临“视线受阻”和“上下料干涉”的难题。100吨双柱液压机(H型框架)通过前后完全敞开的设计,为复杂钣金冲压、校直与装配提供了更灵活的操作空间与全行程恒压控制。
本文从工程结构与应用工艺角度,解析双柱(H型)液压机在钣金成型中的独特优势,以及采购时如何根据工件特征评估设备匹配度。
什么是双柱(H型)液压机?结构与力学解析
双柱液压机的机架通常由左右两根实心立柱(或焊接箱体)与上下横梁构成“H”型或门字型结构。液压主缸安装在顶部横梁,滑块沿双柱或精密导轨上下运行。从力学传递路径来看,压制力通过上横梁传递至两侧立柱,再向下传导至底座,形成稳定的应力回路。
与C型单臂液压机相比,双柱结构消除了喉口处的角变形和纵向挠度,具备更高的整体刚性;与四柱液压机相比,它取消了前后方向的立柱遮挡,实现了工作区域的三面或四面敞开。这种结构特性使其在需要频繁调整工件姿态、使用长条形模具或配合机械手上下料的场景中表现出显著优势。
为什么钣金冲压与复杂成型偏爱双柱结构?
无遮挡的视野与操作空间
钣金冲压(如折弯、压筋、浅拉伸)往往需要操作者在压制前后观察材料的流动与回弹情况。H型框架前后敞开,操作者可以从正面和背面同时观察模具闭合状态,这对于大型覆盖件或不对称钣金件的定位至关重要。此外,长条形工件可以直接穿过机架前后悬伸,不受封闭框架的窗口尺寸限制。
全行程恒压与柔性控制
机械压力机依靠飞轮储能,仅在接触材料的瞬间输出峰值吨位。而100吨双柱液压机依靠液压系统驱动,能够在滑块接触工件后的整个行程中保持100吨的恒定压力。这种“全行程恒压”特性在钣金校直、压装过盈配合件或粉末冶金成型中,能有效克服材料的屈服强度并减少回弹,提升成型尺寸的一致性。
行程与压力的独立调节
不同的钣金材质和厚度需要不同的压下量和保压时间。双柱液压机的液压回路允许操作者独立设定空载快速下行、慢速加压、保压延时和快速回程的行程节点。这种柔性控制避免了机械冲床固定行程带来的“硬性冲击”,有助于保护精密模具并降低冲压噪音。
双柱结构在承受偏心载荷时,立柱会产生一定的弯曲应力。在冲压不对称钣金件时,应尽量将模具受力中心对准滑块中心,以延长导向部件寿命并维持压制精度。
本机不适合需要四向均匀导向的大面积深拉伸工艺;当工艺涉及极深腔拉伸或对滑块平行度有极高要求时,更适合评估四柱液压机或闭式框架液压机。
100吨双柱液压机的典型应用场景
钣金冲压与成型:适用于配电箱外壳、设备防护罩、汽车覆盖件的压筋、冲孔与浅拉伸。前后敞开空间便于大型板料的送入与取出。
金属件校直与校正:针对焊接后产生变形的长轴、型材或大型支架,操作者可在台面上灵活移动工件,寻找变形点进行局部加压校正。
过盈压装与拆卸:用于大型轴承、齿轮、衬套的压入与拔出。恒定的液压输出可防止机械敲击造成的零件表面损伤。
自动化产线集成:前后贯通的结构便于安装卷料送料系统、穿梭车或机械手,实现冲压工序的自动化连线。
从标准机型到非标定制:瑞成数控的制造底气
液压机的选型不仅是吨位的确认,更是机架刚性、台面尺寸与工艺节拍的深度匹配。山东瑞成数控机床有限公司位于中国中小机床产业基地山东滕州,拥有130,000平方米厂区,专注于液压机、压力机及锻压设备的研发与制造。
针对钣金冲压与复杂成型需求,瑞成数控的YM系列龙门(双柱/H型)液压机支持深度非标定制。无论是加大台面以容纳多工位级进模,还是调整开口高度与行程以适应特殊拉伸件,亦或是集成PLC控制与光电保护系统,公司均可根据客户的产品尺寸与加工工艺提供设备方案。目前,瑞成设备已出口30多个国家和地区,服务超3000家客户,在机械制造、汽车零部件与五金加工领域积累了丰富的现场应用经验。
常见问题解答
100吨双柱液压机和C型单臂液压机怎么选?
C型单臂液压机占地面积小,三面敞开,适合小型零件的频繁上下料与局部校正,但喉口存在挠度。双柱(H型)液压机刚性更高,抗偏载能力更强,且前后贯通,适合长条形工件、大型钣金件或需要较高成型精度的工艺。选择时主要看工件尺寸与对机架变形的容忍度。
液压机在钣金冲压中会拉伤材料表面吗?
液压机的滑块速度可调,在接触材料的瞬间可以设定为极低的慢速加压,避免了机械冲床的刚性冲击,从而减少表面压痕。此外,通过调整液压系统的保压时间,可以让材料在模具内充分应力释放,减少回弹导致的尺寸偏差。
定制一台非标双柱液压机需要多久?
定制周期取决于机架焊接与时效处理的复杂度、液压阀组的集成难度以及控制系统的编程工作量。通常需要提供工件图纸、模具尺寸、预期节拍与自动化接口需求。瑞成数控会根据项目需求进行方案设计与生产排期,并在制造过程中持续跟进进度。
双柱液压机如何保证长期使用的滑块平行度?
平行度依赖于立柱的加工精度、导向间隙的配合以及机架的焊接应力消除工艺。高质量的H型框架在焊接后会进行退火或振动时效处理,消除内应力。日常维护中,需定期检查导向带的磨损情况并调整镶条间隙,以维持滑块的运行精度。