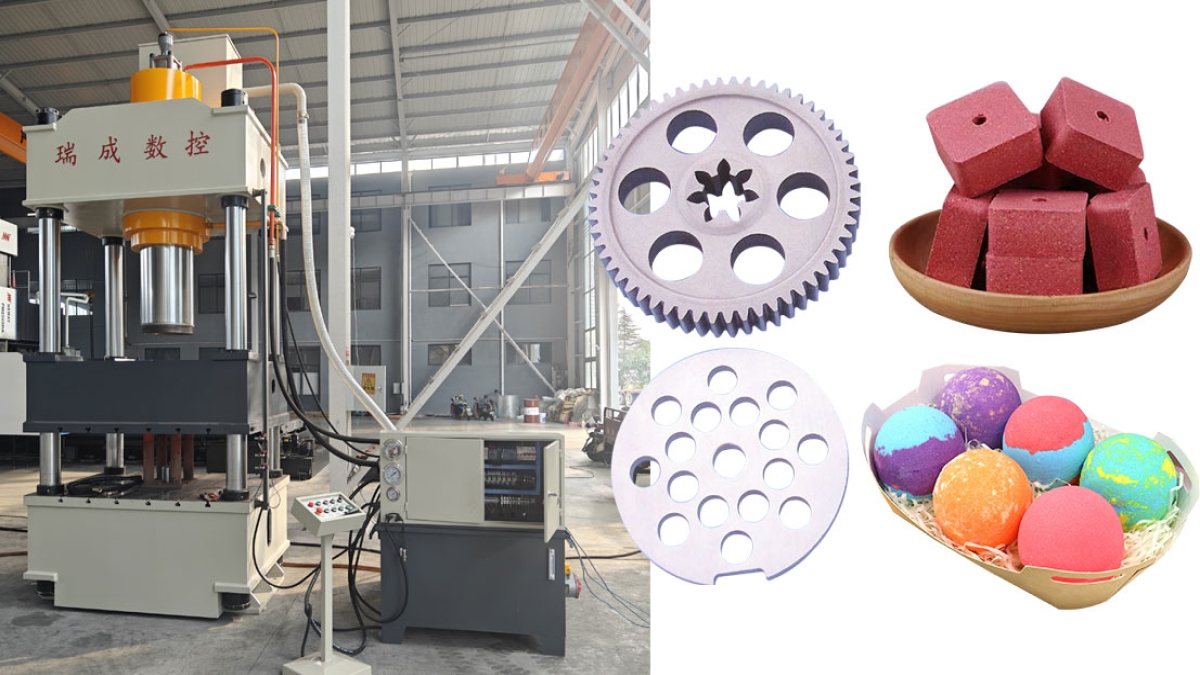
粉末成型是把松散金属或陶瓷粉末填入刚性模腔,通过可控高压将其压成具有特定密度与强度生坯的工艺。它的价值在于近净成形:零件尺寸在压制阶段直接由模具定义,后续只需烧结与少量精整,材料利用率高于切削加工。
但粉末不是固体坯料。颗粒与模壁之间的摩擦会使压力沿压制方向衰减,导致生坯密度不均、烧结后开裂或变形。因此粉末成型液压机的选型核心不是吨位够不够,而是密度均不均匀、脱模安不安全。本文从工程角度拆解这两个问题。
粉末成型的三个工艺阶段与设备对应要求
装粉阶段要求送粉体积一致,装粉量决定生坯重量,送粉鞋或自动送粉器的重复精度直接影响件重波动。压制阶段要求压力可控且可保压,上冲头下行压缩粉末并排出颗粒间空气,压力大小与保压时间决定生坯密度。脱模阶段要求速度平滑,生坯强度低,顶出过快或受力不均会造成边缘崩缺或内部裂纹。
对应到设备配置:装粉一致性依赖送粉机构与模腔定位;压制一致性依赖液压系统的压力重复精度与保压稳定性;脱模保护依赖下缸或顶出机构的速度控制。三个阶段任一失控,都会直接体现在烧结后的废品率上。
密度均匀性:单向压制的梯度问题与双向压制解法
单向压制时压力从上冲头向下传递,粉末颗粒与模壁摩擦使底部压力低于顶部,生坯密度呈上高下低梯度。零件越高、压缩比(装粉高度与成品高度之比)越大,压力衰减路径越长,密度差越明显。
双向压制让上、下冲头同时或顺序对粉末施压,压力从两端向中心传递,最低密度区移至零件中部,整体密度差缩小。浮动模是另一种思路:模腔在压制中随摩擦力下移,等效于上下双向摩擦补偿,结构相对简单。
瑞成数控1000吨五梁四柱粉末成型液压机采用上缸500吨与下缸500吨的双向压制配置,上下缸可同步或按程序顺序动作,用于对密度均匀性要求高的粉末坯体。五梁结构增加承载点,抑制大吨位压制时的机架变形。
双向压制并非压力简单叠加。上下缸动作时序与压力比例需按零件高度与压缩比设定,时序不当反而会在中性面形成分层。
双向压制会增加液压回路与控制复杂度。对于高度小、压缩比低的简单零件,单向压制配合合理润滑即可满足密度要求,无需为双向配置支付额外成本。双向压制粉末压机应留给中高零件与密度公差严格的工艺。
液压、机械、伺服:三种驱动在粉末成型中的适用边界
机械式压机靠飞轮与曲柄连杆输出固定行程的高速往复动作,适合形状简单、批量极大的零件,单件成本低,但压力曲线不可调、吨位由机构限定。液压式靠油缸输出可调压力与行程,可保压、可多段控制。伺服液压或伺服电动在液压灵活性基础上按需提供流量或推力,降低保压阶段能耗。
| 对比项 | 机械式压机 | 液压式压机 | 伺服液压/伺服电动 |
|---|---|---|---|
| 压力控制 | 固定行程,峰值力由机构限定 | 全行程可调,可保压 | 全行程可调,按需输出 |
| 速度节拍 | 高,适合大批量 | 中,受保压时间影响 | 中,接近液压 |
| 能耗特征 | 飞轮储能,单件能耗低 | 保压阶段存在溢流损耗 | 保压阶段低转速,损耗小 |
| 多段工艺 | 难以实现 | 易,PLC多段控制 | 易,PLC多段加压力曲线 |
| 适用零件 | 简单浅型大批量 | 复杂多层中大批量 | 复杂加节能或精密控制需求 |
选择驱动方式先看零件复杂度与批量:简单大批量看机械式,复杂或需保压看液压式,叠加节能与精密曲线需求再评估伺服。三者是工艺窗口不同,不是简单的替代关系。
粉末成型液压机选型核算:吨位、行程与顶出的工程算法
压制吨位由压制面积与单位压制压力决定:吨位约等于压制截面积乘单位压力再乘安全余量。单位压力取决于粉末材质与目标密度,铁基粉末与硬质合金差异巨大,需按材料试验数据取值,余量一般留10%至20%。
行程由装粉高度决定。装粉高度约等于成品高度乘压缩比,滑块行程需覆盖装粉高度、压制压缩量与脱模顶出高度三者之和。台面尺寸需容纳模架与送粉机构运动范围,并预留压板固定空间。
顶出吨位与速度决定脱模质量。生坯与模壁脱模瞬间存在静摩擦峰值,顶出力通常按压制力的10%至20%估算,且顶出初段需低速突破静摩擦再加速退出,避免生坯崩边。
举例推导:压制截面8000平方毫米、单位压力600兆帕的铁基零件,所需压制力约480吨,加15%余量后应选不低于550吨压机;若压缩比2.5、成品高40毫米,则装粉高100毫米,滑块行程需大于100毫米并叠加压缩与顶出余量。
控制与工艺曲线:把密度做稳定的关键
现代粉末成型液压机用PLC或工控系统管理装粉、压制、保压、脱模的时序与位置。压力闭环使每模压制力重复一致;位置闭环控制装粉深度与压制终点高度,支持压到高度与压到密度两种模式切换。
伺服系统在保压阶段降低电机转速,减少溢流发热。油温稳定反过来保证油液粘度与阀响应一致,间接提升压力重复精度。对班次连续生产的粉末产线,油温控制与压力重复性是同一条因果链,而非两个独立指标。
瑞成数控的粉末成型设备实践
山东瑞成数控机床有限公司位于山东滕州,在130000平方米厂区内完成下料、焊接、机加工与总装调试,专注液压机、压力机及锻压设备研发制造,产品出口30多个国家和地区,服务客户3000余家。
面向粉末冶金液压机应用,瑞成提供从单向到双向压制的多种配置:1000吨五梁四柱机型以上缸500吨、下缸500吨实现双向压制;630吨闭式机型以2.2米开口与1.4米行程适配耐火砖等高压缩比粉末制品。公司支持按零件尺寸、压缩比、压制压力与节拍定制台面、行程、顶出与控制方案,并提供从选型、生产到调试售后的全过程跟进。
常见问题解答
粉末成型可以用普通四柱液压机代替专用粉末压机吗?
可以完成简单零件的单向压制,但普通压机缺少送粉定位、多段压力曲线与低速脱模控制。用于高压缩比或多层零件时,容易出现密度梯度、生坯裂纹与件重波动。专用配置的价值在于把装粉、压制、脱模三段都做成可控闭环。
生坯强度不足、搬运易碎,应该调哪些参数?
生坯强度主要由压制压力与保压时间决定。可逐步提高单位压力并延长保压,观察密度与强度变化;同时检查粉末润滑剂配比与粒度分布。设备侧需确认压力闭环重复精度,避免每模压力波动导致强度离散。
双向压制和浮动模怎么选?
双向压制靠上下冲头主动施压,适合中高零件与需精确控制中性面位置的工艺;浮动模靠摩擦带动模腔位移,结构相对简单,适合中等高度零件,两者也可组合。选择依据是零件高度、压缩比与密度公差要求。
伺服液压机在粉末成型中一定比常规液压机好吗?
不一定。伺服的优势在保压阶段节能与油温稳定,适合班次连续、保压时间长的产线。若节拍短、保压少,常规液压机配合合理冷却即可满足压力重复性,投资更低。应按实际工作循环核算能耗差再决策。