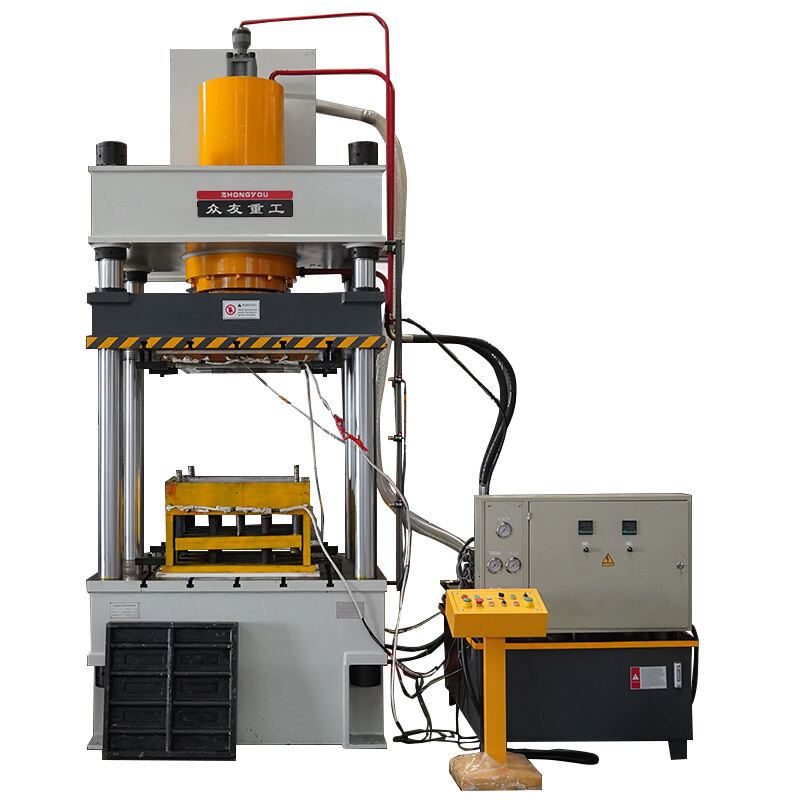
四柱液压机的冲压精度,从来不是个固定数字,而是一套“人、机、料、法、环”共同作用的结果。
干了18年液压设备调试和现场服务,我经手过从315吨到2000吨的四柱液压机不下两百台——有客户拿着0.02mm的图纸来问“这精度你们保不保”,也有老师傅蹲在车间角落拿千分表反复测滑块平行度,一测就是三小时。精度不是标在铭牌上的参数,而是每天开机前校准的那三分钟、模具安装时垫片多塞了0.05mm、甚至夏天车间温度升到36℃后油温飘高2℃带来的微妙偏移。它藏在操作工的手感里,也卡在维修师傅拧紧立柱螺母的力矩扳手上。
精度不是标称值,是动态平衡的实测结果
很多人一上来就问“四柱液压机冲压精度多少”,其实这个问题本身就有点跑偏。国标GB/T 3766-2015对液压机滑块重复定位精度的要求是0.05mm(满载下),但这是在恒温实验室、新机、空载、单次短时测试下的理想值。现实呢?我在温州龙湾一家汽配厂见过一台用了9年的800吨四柱机,做刹车盘托架冲孔,客户要求孔位偏差≤0.12mm,我们现场用三坐标复测了27件,平均偏差0.083mm——比新机出厂报告还稳。为什么?因为老师傅坚持每天早班前用专用量块校滑块下死点,模具底座加了4组可调斜楔,连液压油都换成了低凝点抗磨型。精度不是冷冰冰的数字,是你愿意为它花多少“笨功夫”。山东潍坊那边不少农机配件厂,干脆把精度控制写进班组交接本:油温超55℃停机降温、滑块导轨每班抹两次二硫化钼、模具更换必重做平行度补偿——这些细节,比查手册上的理论值管用十倍。
为什么同一台机器,今天合格明天超差?
上周在东莞长安镇帮一家五金厂排查问题,他们那台630吨四柱机,连续三天冲制铰链支架,尺寸波动突然从0.06mm跳到0.15mm。没换模具,没调压力,连操作工都没换人。最后发现是厂房西侧空调外机故障停了两天,车间局部温度升高,液压站油温从42℃蹿到51℃,伺服阀响应滞后了12ms,滑块实际下压位置偏移了0.07mm。还有更隐蔽的:河北沧州有家厂用国产密封圈替代原厂件,用到第三个月,主缸活塞杆微渗漏,回程时产生0.03mm的弹性回弹,叠加在模具回弹上,最终成品厚度公差直接飘出上限。精度失稳,往往不是大故障,而是这些“看不见的毛刺”在悄悄啃噬。我常跟徒弟说:别总盯着压力表,多摸摸油箱外壳温度,听听油泵声音有没有发闷,看看滑块导轨润滑点是不是干了——经验比传感器更早报警。
怎么把精度真正“攥”在自己手里?
先说个实在的:别迷信“进口电液伺服系统就能到0.01mm”。我在苏州吴江调试过一台带德国伺服系统的1250吨机,客户非要冲0.8mm厚不锈钢薄片,结果首件就起皱。最后拆开看,是模具导向间隙被磨损到0.18mm,再好的控制系统也救不了机械松动。所以我的土办法是“三步锚定法”:第一,锚定基础——地基沉降必须每年用精密水准仪复测,长三角软土地基厂,我建议每半年测一次;第二,锚定核心——滑块与工作台的平行度,必须用0.01mm/1000mm的桥尺+电子水平仪实测,不是靠眼睛看;第三,锚定变量——每次换模后,用标准试块做5次空行程,记录位移传感器数据曲线,找出波动拐点。杭州萧山有家做手机中框的厂,现在每台机都配了个小黑板,写着当天油温、室温、模具编号、首件检测值,下班前汇总贴墙上。三个月下来,他们报废率降了37%,比买新机还划算。精度不是买来的,是“养”出来的。
四柱液压机的冲压精度,从来不是个冷冰冰的数值,而是你愿不愿意弯下腰、沉下心、把手伸进油污里去较真的态度。它不在参数表里,而在你校准滑块时额头的汗珠里,在你摸到油温异常时皱起的眉头里,在你坚持用千分表复测第十遍的耐心里。当别人还在问“精度多少”,真正的行家已经在调整垫片厚度、擦拭导轨油膜、记录环境温湿度——因为精度,终究是人和机器之间一场沉默而郑重的约定。