上周在东莞厚街一家做汽车配件的厂里,老板老陈一边擦着额头的汗,一边指着刚报废的单柱液压机直叹气:“这台机器才用三年,压个刹车盘就偏载,模具老裂,维修费比电费还高。”他掏出手机给我看上个月的账单——光是换油缸和校正导轨就花了4.8万。隔壁车间新上的四柱机,同样吨位,半年没停过机。他挠着头问:“难道真像销售说的,‘贵点但省心’?”
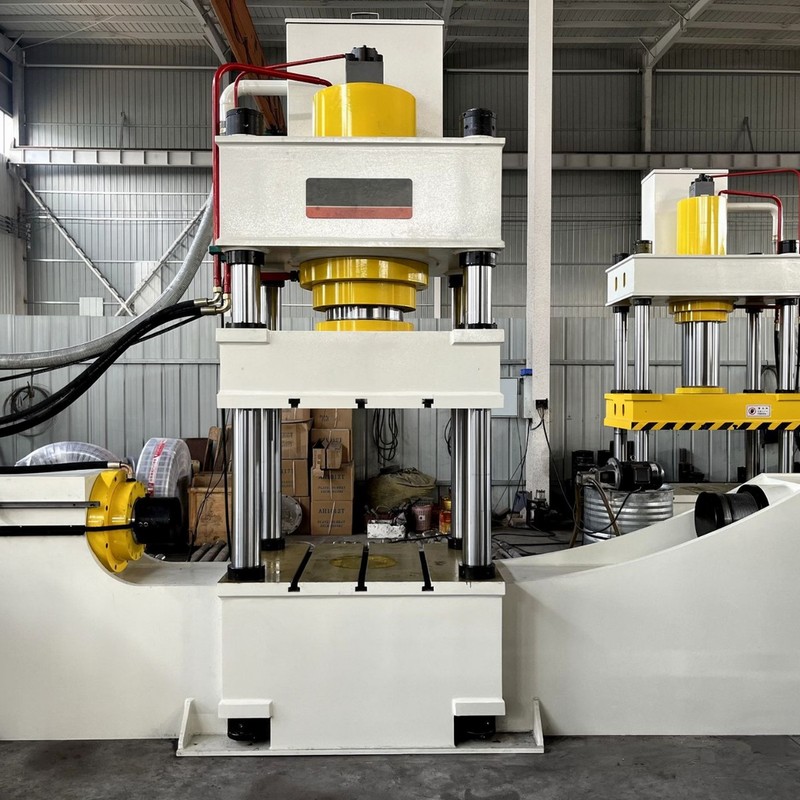
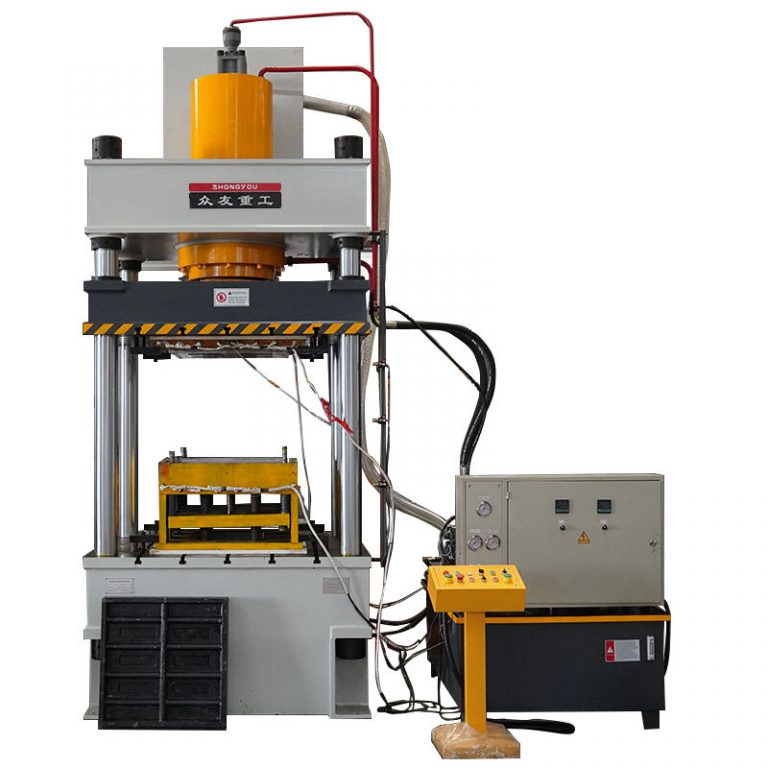
其实这个问题背后,藏着很多小厂主没说出口的焦虑:预算有限,又怕买错设备拖垮生产节奏。四柱液压机和单柱液压机,表面看都是“压东西的铁疙瘩”,可结构一差,受力逻辑就天壤之别。单柱靠一根立柱+滑块悬臂作业,就像人单手托举重物——时间一长,关节(导轨)、肌肉(油缸)、甚至脊柱(机身)都在悄悄变形;四柱则是四根立柱稳稳撑起横梁,滑块被均匀包裹,受力像人蹲马步发力,稳、准、不晃。这不是参数表上“精度0.05mm”那种虚数,而是你连续压三千件薄壁壳体时,第2999件和第一件的平面度几乎没差别。
结构决定寿命:为什么单柱机容易“越用越歪”
单柱液压机的C型或弓形机身,本质是个悬臂梁结构。当滑块下行施加300吨压力时,立柱根部承受的不仅是轴向压缩,还有巨大的弯曲应力。我去年在佛山南海一家五金冲压厂见过一台160T单柱机,用了五年后,滑块导轨磨损不均,左侧间隙0.18mm,右侧只有0.06mm——结果就是每次压制,工件往右偏移,废品率从1.2%蹿到7.3%。更麻烦的是,这种变形不可逆。你请老师傅来刮研导轨?行,但三个月后又得来一遍。因为机身本体在持续“呼吸式微变形”。尤其南方潮湿环境,铸铁机身吸湿膨胀,加上冷热交替,单柱结构的应力释放路径单一,更容易积累疲劳裂纹。我在中山小榄走访过三家做铝制散热片的厂子,清一色把旧单柱换成四柱,不是图高大上,是实在受不了每月两次的紧急停机调模。
场景适配比参数更重要:什么活该用四柱,什么活单柱反而更香
很多人以为“吨位大就一定得上四柱”,其实反了。比如温州苍南的鞋材厂,常年压EVA发泡底,材料软、行程长、对平行度要求不高,他们用200T单柱机配伺服系统,能耗比同吨位四柱低35%,换模也快——滑块一抬,操作工钻进去两分钟就能调好。但要是换成宁波北仑那家做船用不锈钢法兰的厂,工件厚达85mm,公差要求0.1mm,单柱机压完还得上铣床二次加工,四柱机一次压成,省下的不只是人工,更是整条产线的节拍。这里有个经验:凡涉及厚板成形、多层叠压、精密校平,或者模具成本超5万元的,闭眼选四柱。而小批量、材料延展性好、允许一定回弹的柔性加工,单柱的性价比反而碾压。
地域小贴士:珠三角和长三角怎么选更聪明?
在广东,尤其是东莞、惠州一带,很多厂接的是外贸小单,换模频繁,单柱机的轻便性是实打实的优势;但如果你在苏州吴江做新能源电池托盘,客户验货直接拿三坐标打全尺寸,那四柱机的重复定位精度(通常≤0.02mm)就是你的通行证。另外提醒一句:华东地区夏季梅雨期长,单柱机的液压站如果装在车间角落没除湿,油液含水量超标,三个月内伺服阀就可能卡滞——我们建议这类区域的单柱用户,至少加装在线油水分离器,这笔钱省不得。
回到老陈的厂子,最后他没选最贵的进口四柱,而是定了台国产一线品牌的200T四柱机,带双速油泵和智能保压功能。上个月我路过,他正笑着递给我一块刚压好的制动盘样品:“你看这边缘,连毛刺都少了一半。”设备不会说话,但良品率、维修记录、老师傅不用半夜爬起来调导轨的安稳睡眠,都是它最真实的回答。选机器不是买保险,是给未来三年的订单节奏埋下伏笔——稳得住,才接得下更大的单。