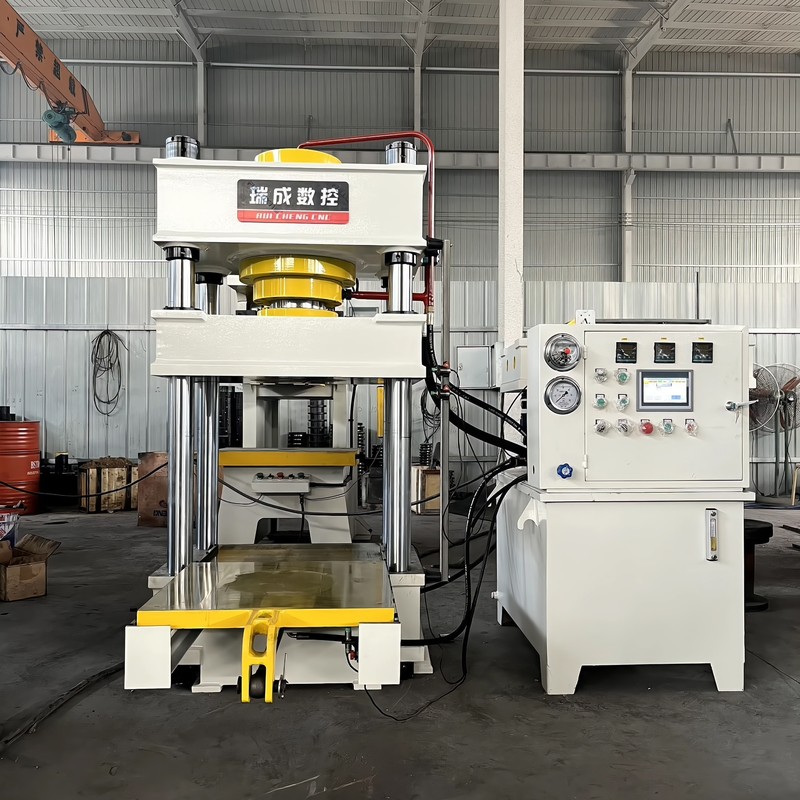
上周在东莞厚街一家做汽车冲压件的厂里,我亲眼看着一台四柱液压机把一块32mm厚的Q345B钢板,三秒内压成了带R12圆角的U形梁——油缸没抖,模具没响,操作工老陈连手都没抬,只按了下脚踏开关。旁边新来的小徒弟盯着压力表直咂舌:“这玩意儿真不是靠蛮力硬砸?”
其实啊,四柱液压机最迷人的地方,恰恰在于它“不蛮”。它不靠飞轮蓄能、不靠曲柄连杆硬撬,而是用帕斯卡原理把微小的操控力,像放大镜聚光那样,一层层叠加上去,最终在工作台面形成几十甚至上千吨的稳定压制力。你按下去的那0.5公斤力,经过液压泵加压、控制阀分配、油缸面积差放大,最后变成实实在在压在模具上的力量。这不是魔法,是流体力学和机械结构几十年磨合出来的默契。我在佛山南海做过三年设备调试,见过太多人误以为“压力大=油泵功率大”,结果换了一台更高功率的泵,压力反而波动得厉害——问题出在同步阀精度和油路清洁度上,而不是力气不够。
油路里的“无声指挥家”:液压系统怎么讲道理
很多人一提四柱液压机,就想到四个粗壮的立柱和沉甸甸的横梁,但真正决定它能不能稳、准、快的关键,藏在油箱、泵站和那一堆铜质管路里。主油泵通常用恒压变量柱塞泵,它聪明得很:待机时只维持低压循环,一接到压制指令,立刻把压力顶到设定值;而当滑块快接触工件时,系统会自动切换成“保压慢下”模式,这时候流量变小、压力纹丝不动,为的是让金属材料有足够时间流动填充模具死角。我在中山小榄调试过一台Y32-500T,客户抱怨折弯件回弹大,最后发现是电液比例阀的零点漂移了0.3mA——肉眼根本看不出,但压力响应滞后了120毫秒,导致卸压瞬间模具还没完全闭合。换了阀、重新标定,当天下午废品率就从7.2%掉到了0.8%。
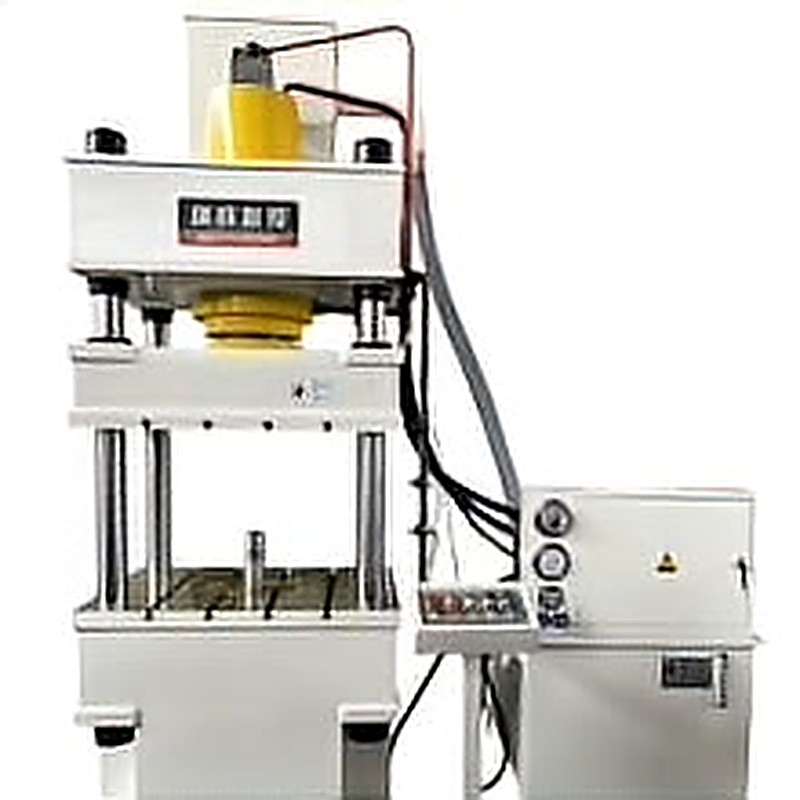
四根柱子不是摆设:刚性与同步的硬核逻辑
为什么非得是“四柱”?两柱不行吗?理论上可以,但实际中早被淘汰了。两柱结构在偏载工况下,横梁会扭转变形,压出来的零件一边厚一边薄,尤其做大型覆盖件时,误差能到0.15mm以上。四柱布局形成一个刚性矩形框架,配合四角独立的位移传感器和闭环反馈系统,才能实现0.02mm以内的同步精度。去年在温州龙湾帮一家做不锈钢水箱的企业升级设备,他们原来用的老式三梁四柱机,滑块平行度超差,焊缝总在折角处开裂。我们没换主机,只加装了德国HYDAC的高响应伺服阀组+国产高精度光栅尺,再把PLC控制逻辑重写了一遍,现在压1.2米宽的304板,四角厚度差压到0.03mm以内。说白了,四根柱子撑起的不只是重量,更是尺寸精度的底线。
本地化小贴士:珠三角用户特别要注意什么
广东夏天湿热,液压油温动不动就冲到65℃以上。我在顺德、江门跑现场时发现,超过六成的异常停机都跟油温有关——粘度下降、阀芯卡滞、密封圈加速老化。建议珠三角用户别省那点钱,油冷器必须配双回路,冷却水走不锈钢盘管,别用普通碳钢管;另外每月至少测一次油液颗粒度,NAS等级别低于9级就该过滤了。上次在惠州仲恺,一家厂因为三个月没换滤芯,结果伺服阀芯被胶质物糊住,整台机压制力忽高忽低,查了三天才定位到问题。记住:液压机不怕用力,怕的是“糊里糊涂”地用力。
回到厚街那台机器前,老陈擦着模具对我说:“这机子认人,也认油、认温度、认你调的参数。”他没说错。四柱液压机的工作原理,表面看是油压推动活塞,深里看,是温度、清洁度、同步性、响应速度这些细节在共同写一首协作的诗。它不会把32mm钢板硬生生“砸”弯,而是用可控的压力、可预测的变形、可重复的节奏,让钢铁顺从设计者的意志——就像那天U形梁脱模时清脆的一声“咔”,不是暴力的终结,而是精密对话完成的回响。